车间工序流转卡顿的主要原因
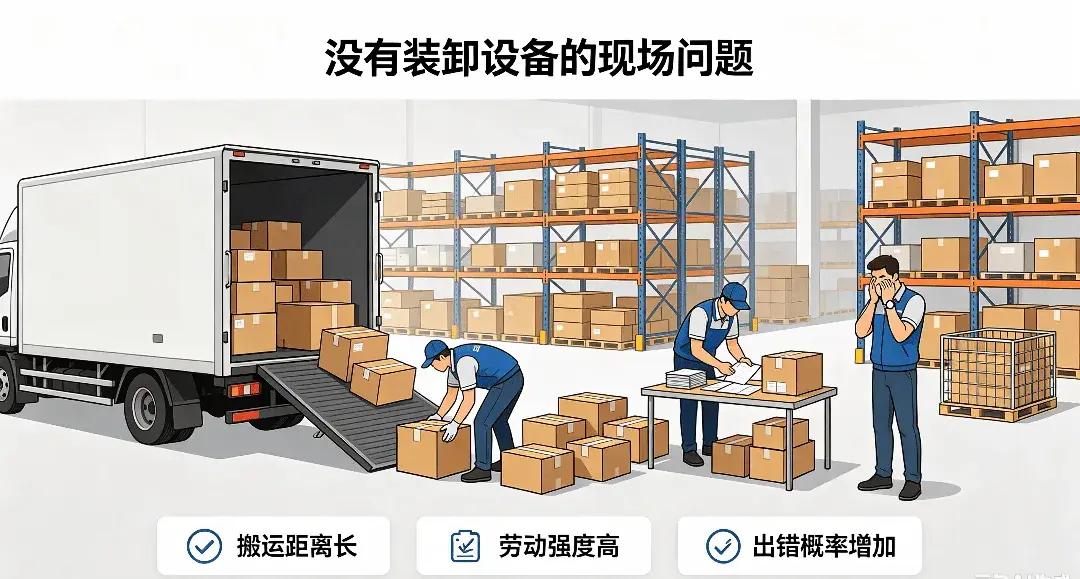
在工厂自动化改造中,企业往往优先升级加工设备,却仍采用人工方式完成工序间转运。当加工能力与物流能力不匹配时,物料衔接就容易出现断点,进而造成工位等待、半成品堆积和现场动线混乱。
这类问题通常表现为工序转运节奏不一致、输送过程缺少连续性、工位待料时间较长、人工搬运误差较大等。长期积累后,车间整体产能会受到影响,生产周期拉长,设备有效稼动率也难以充分发挥。
通用滚筒线为何难以适配非标车间
传统通用滚筒线的结构和参数相对固定,通常更适合标准化厂房和单一物料工况。面对多品类、多重量以及多种车间布局时,设备可能出现承重不足、运行跑偏、输送卡顿、打滑偏移和噪音较大等情况。
如果输送设备无法匹配现场工况,不仅难以改善物流效率,还可能引发二次堵料和工序停滞。因此,非标生产场景需要从滚筒结构、承载能力、传动方式以及设备布局等方面进行针对性设计。
耐力输卸动力滚筒线的结构与定制方案
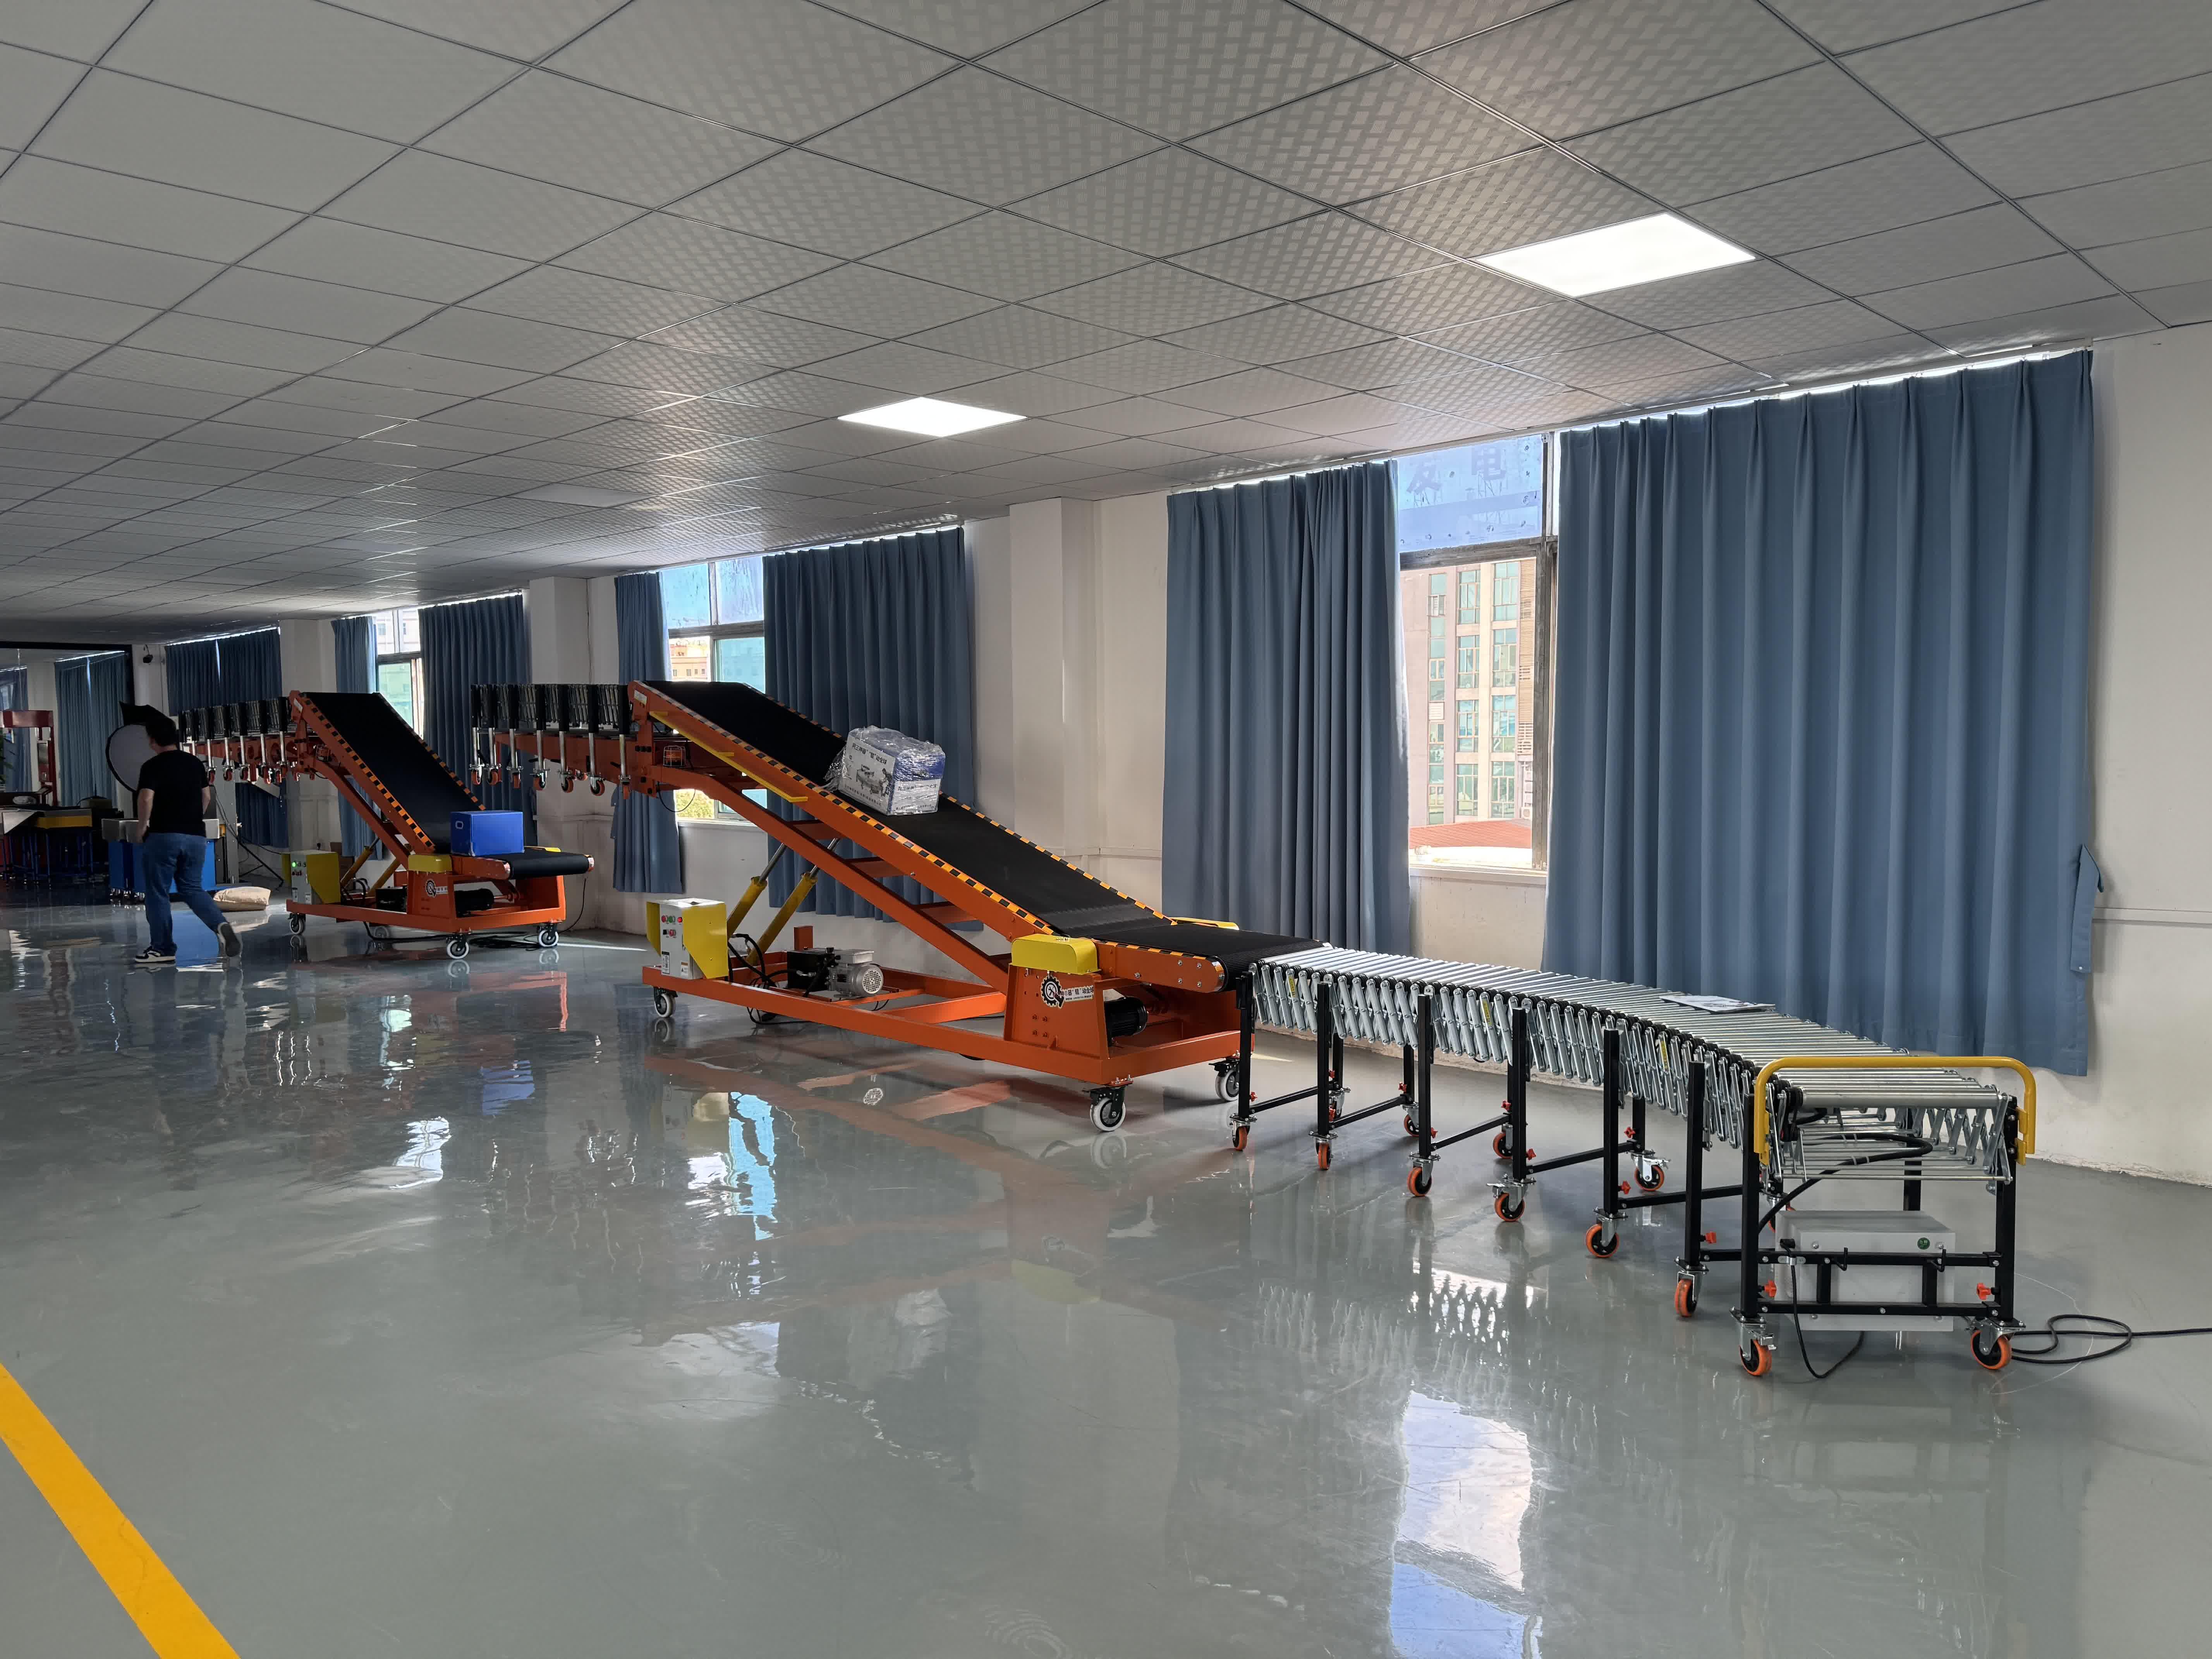
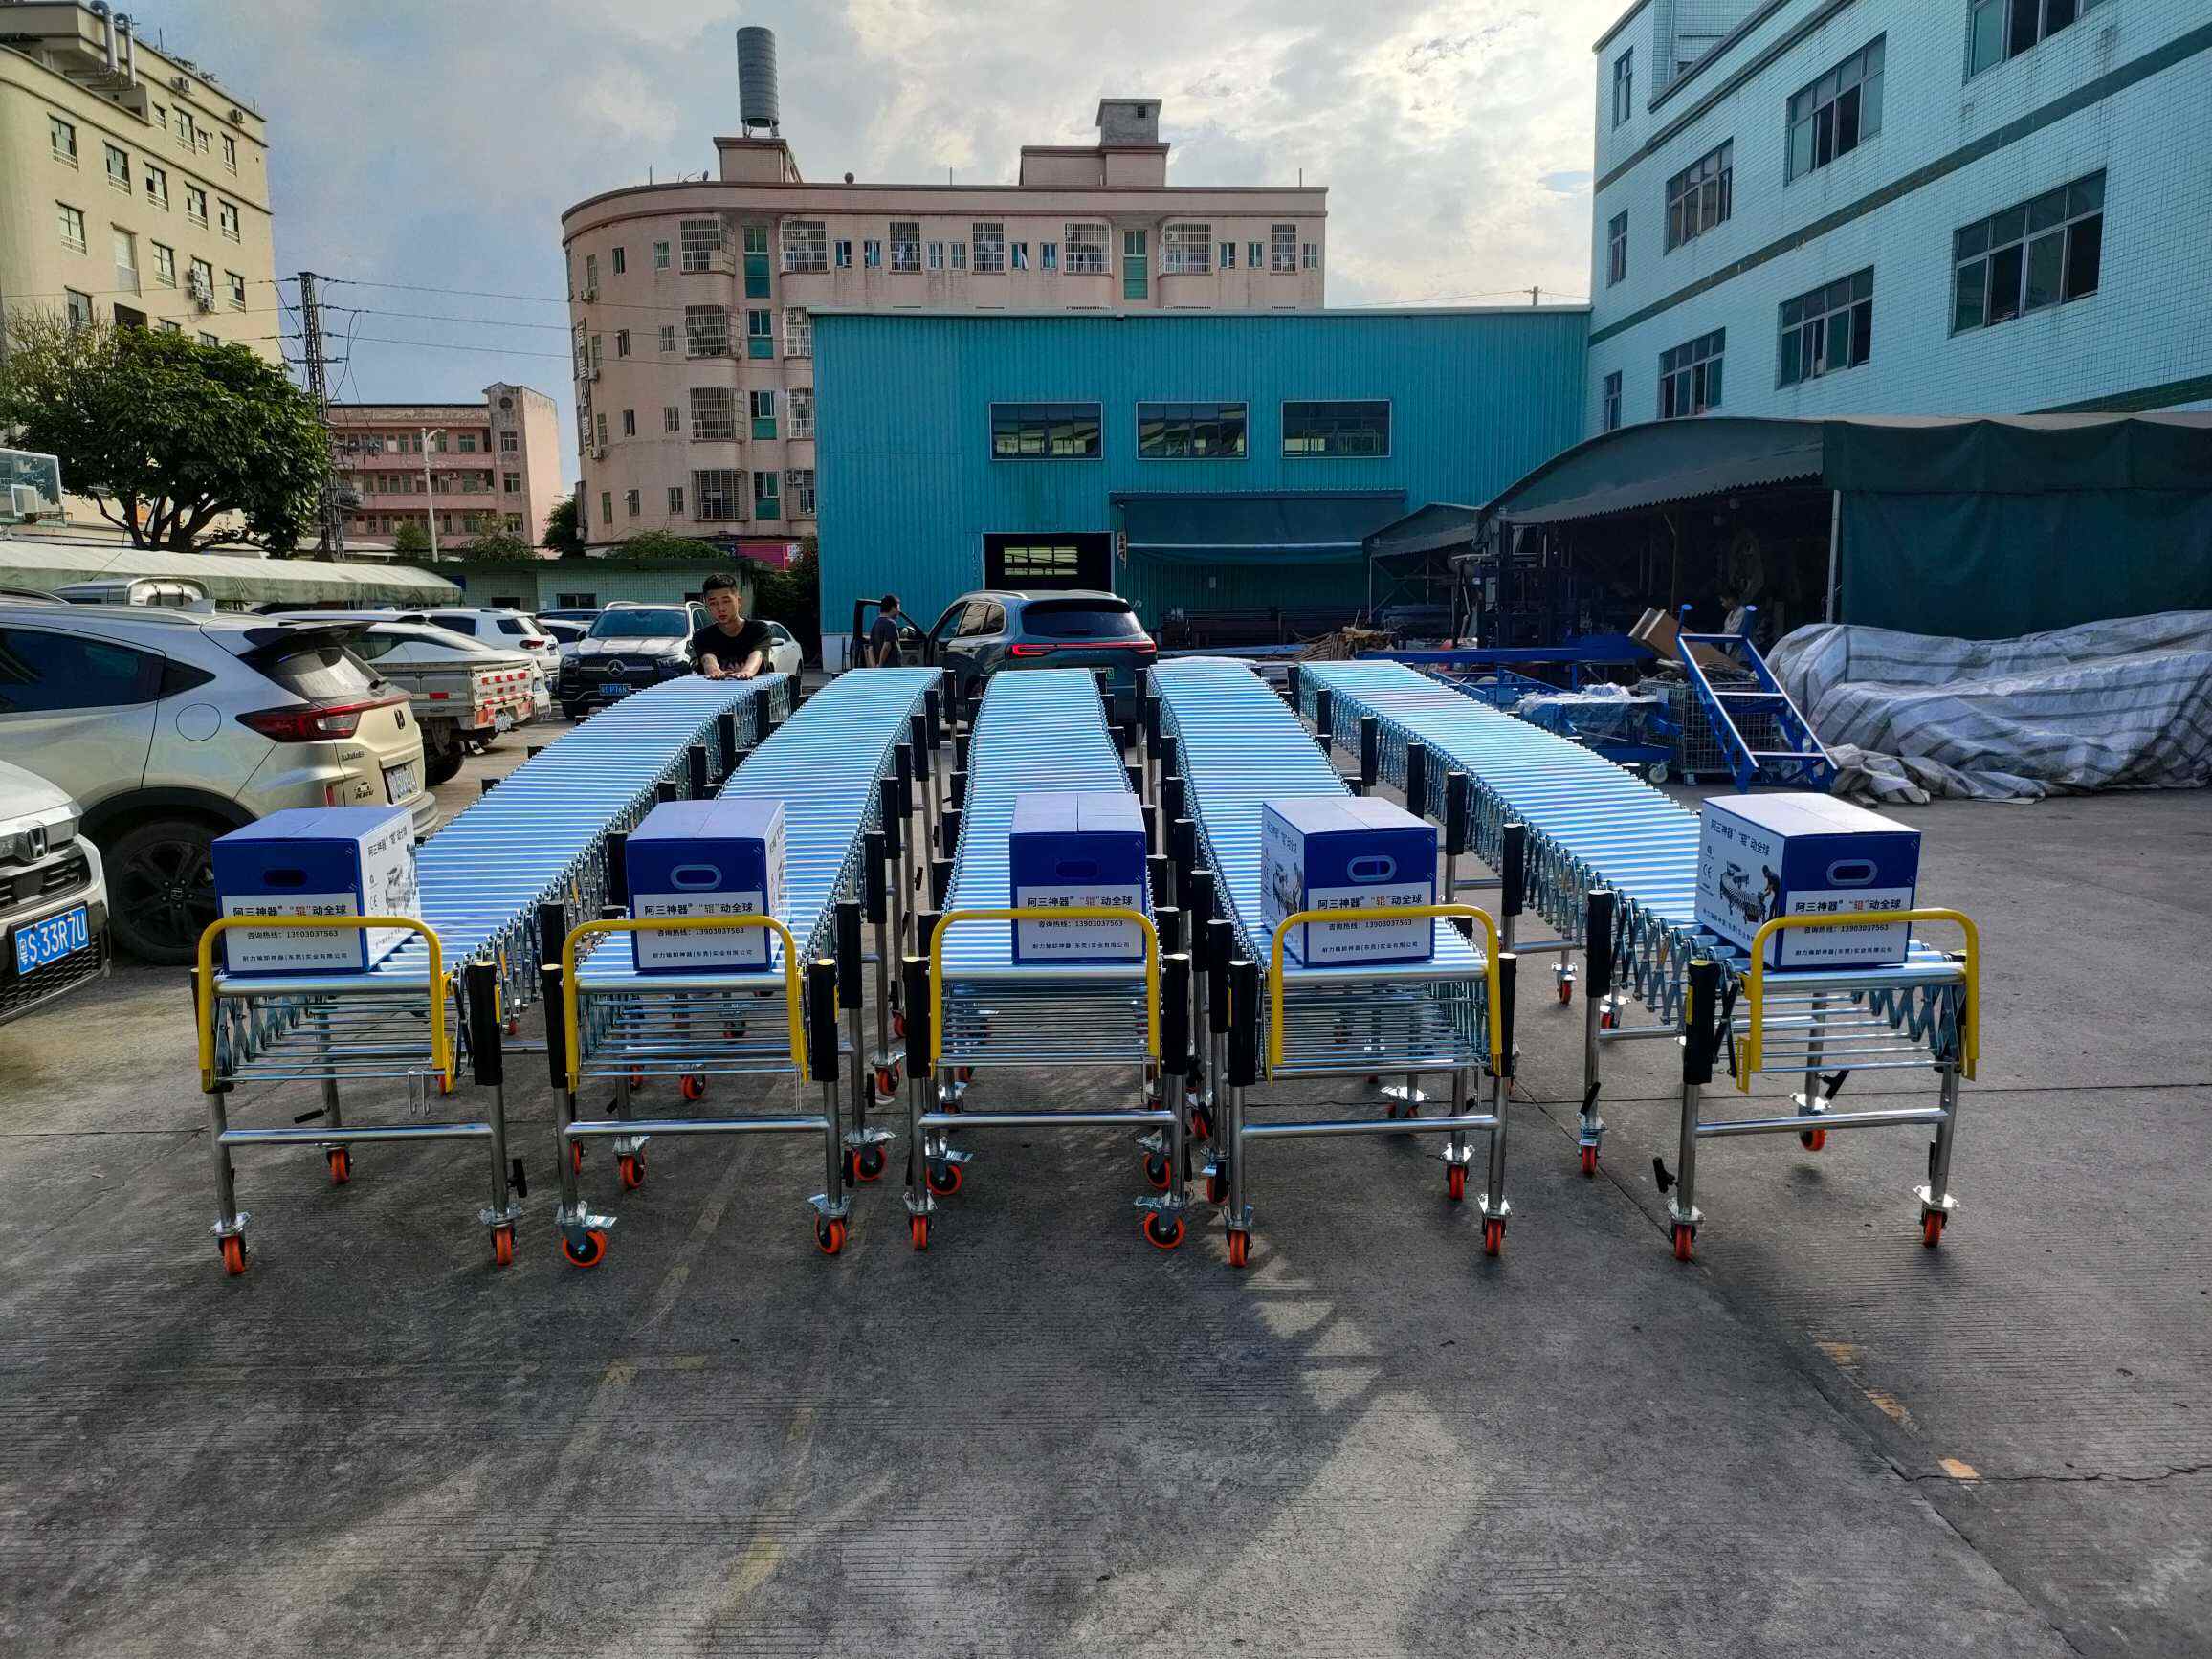
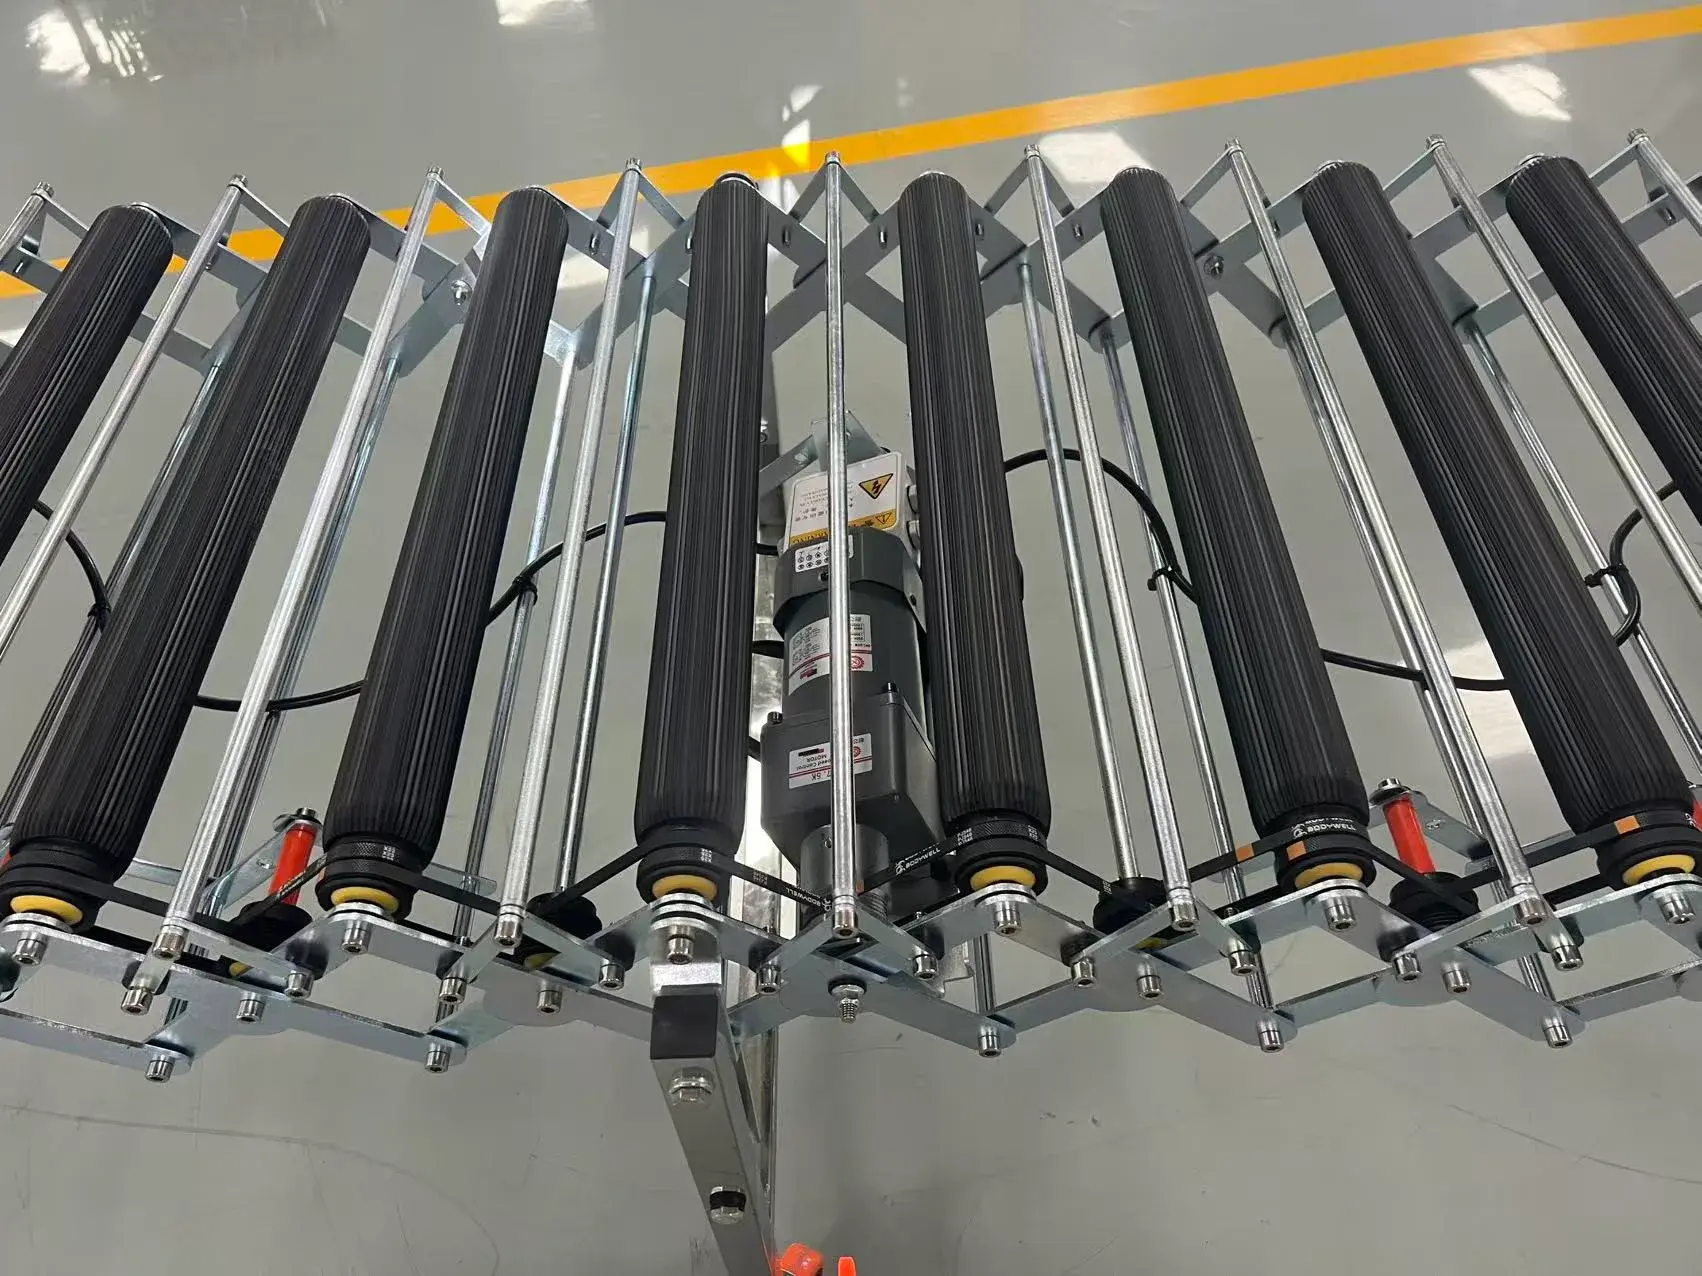
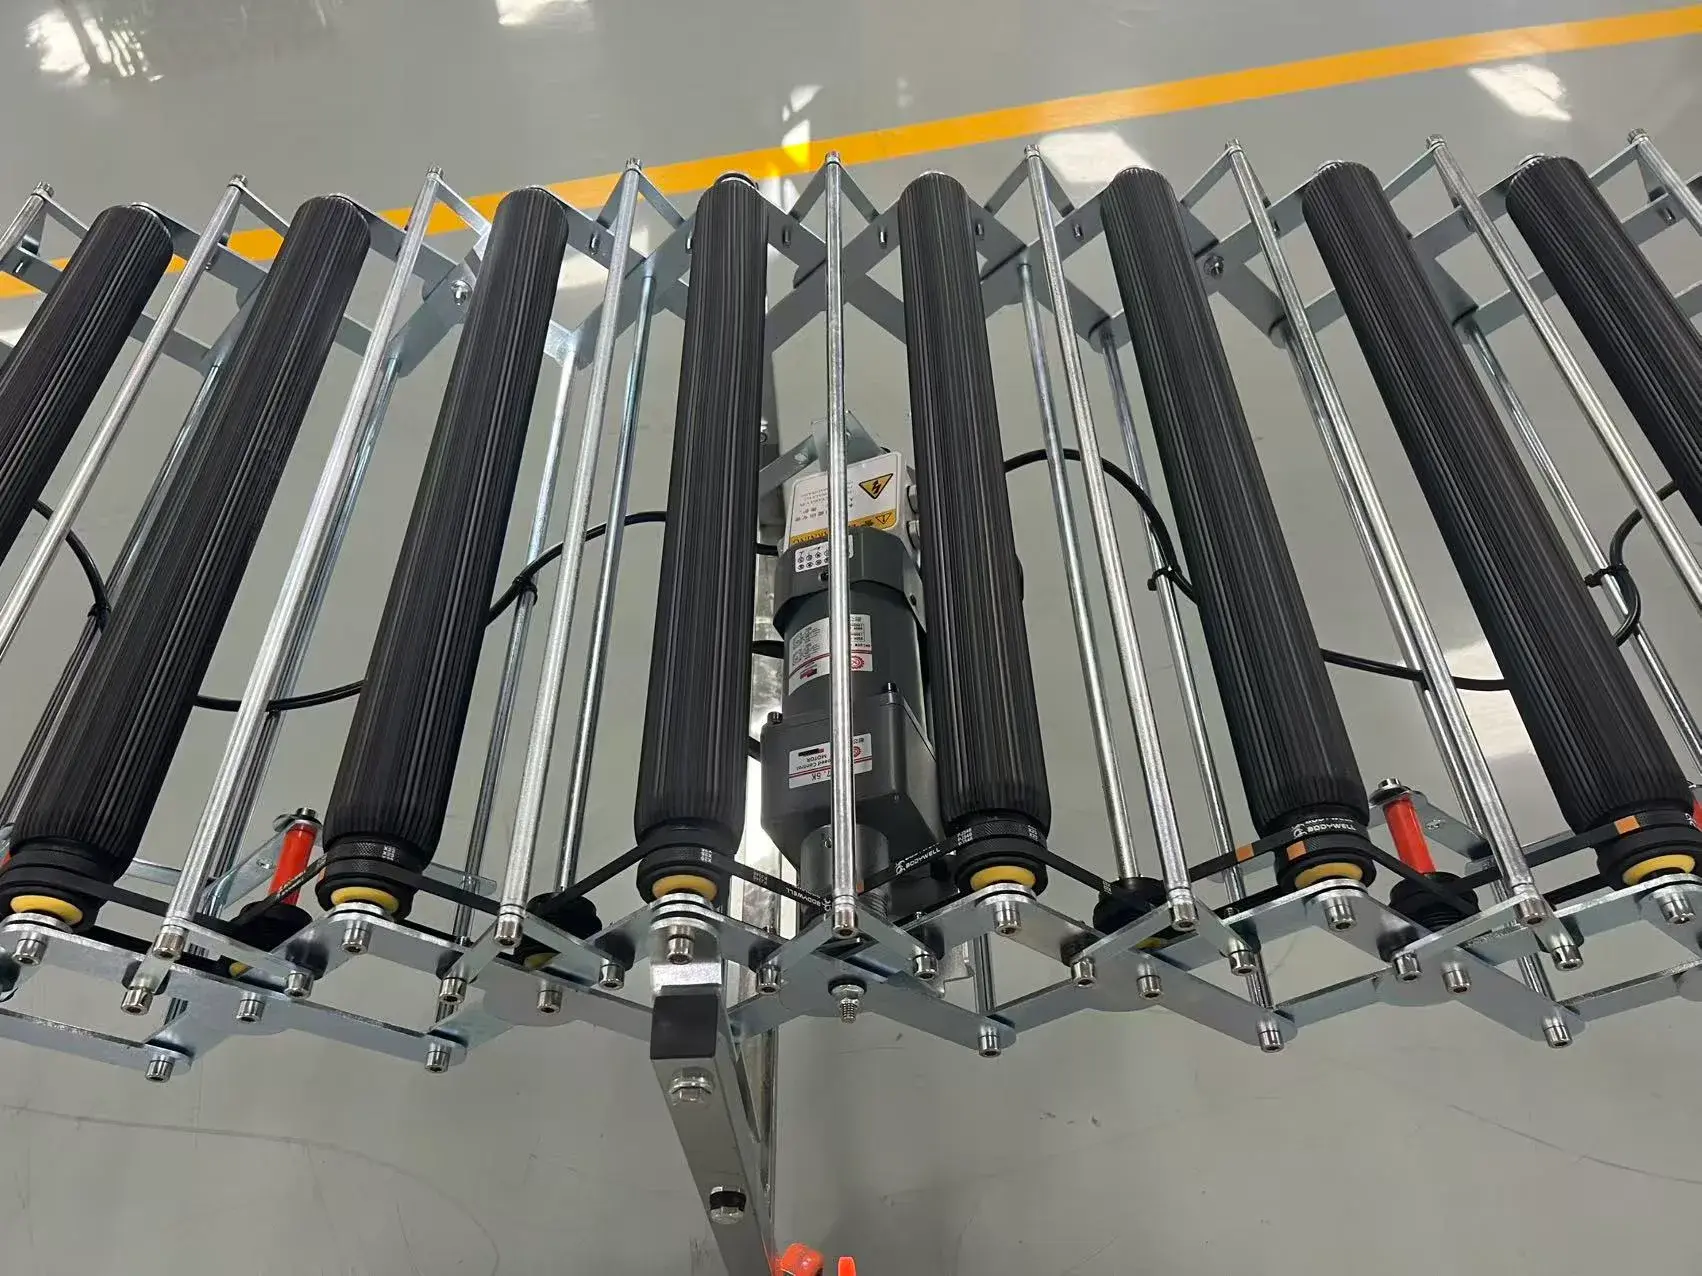
耐力输卸动力滚筒线以实际工业工况为基础进行结构优化,并根据物料载荷进行参数配置。设备采用加厚无缝滚筒结构,按照载荷区分轻型、中型和重型方案,可用于不同重量物料的输送。
在传动方式上,设备结合包胶静音传动与重载链条传动两套系统:轻料输送侧重运行平稳和降低噪音,重料输送则强调动力与稳定性。通过对硬件结构进行匹配,可减少跑偏、卡顿、打滑和位移等输送故障,保持工序流转的连续性。
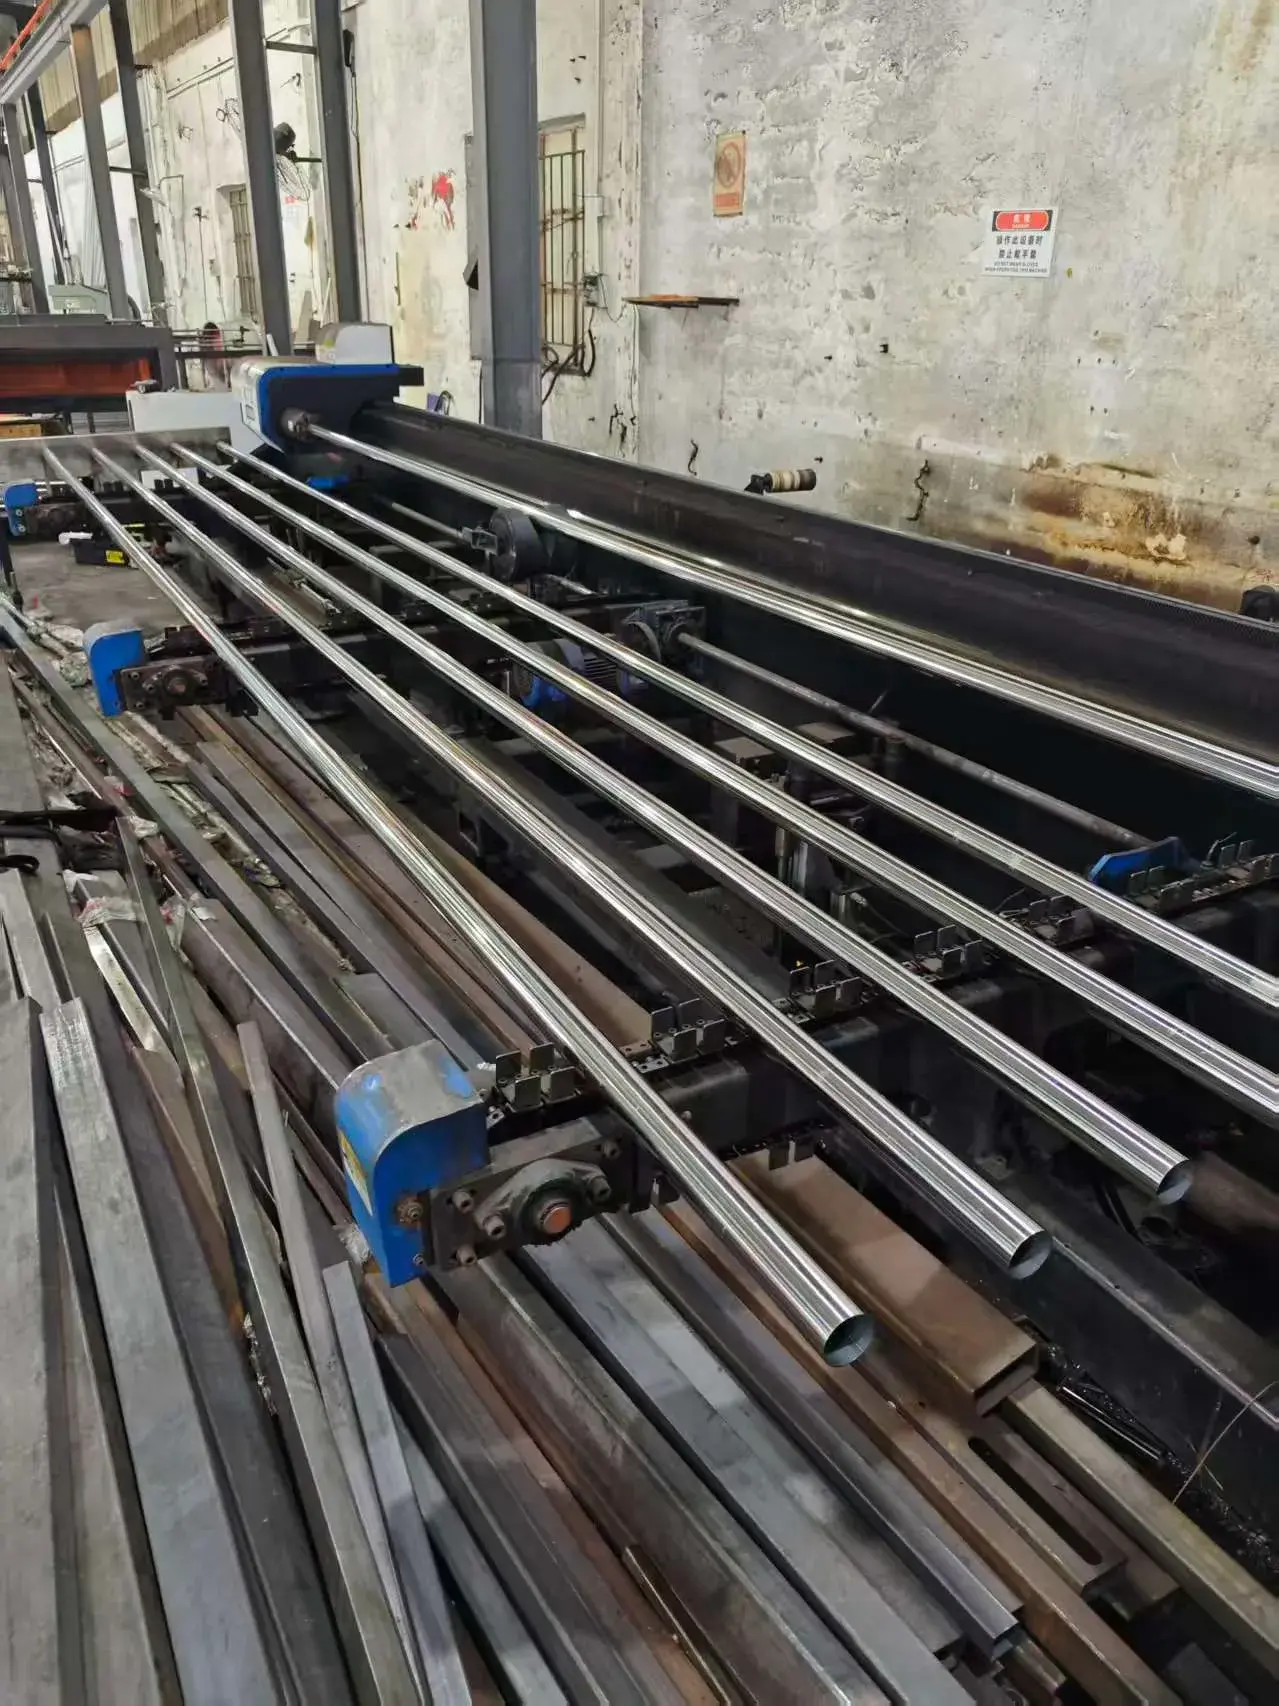
针对不同车间条件,系统可依据通道宽度、工位排布、产线走向和落差高度,定制机身尺寸、输送速度及承载参数。同时可拓展光电感应启停、变频调速、物料阻挡限位、侧边安全防护和防偏定位等功能,用于实现感应送料、按需流转和工序精准对接。
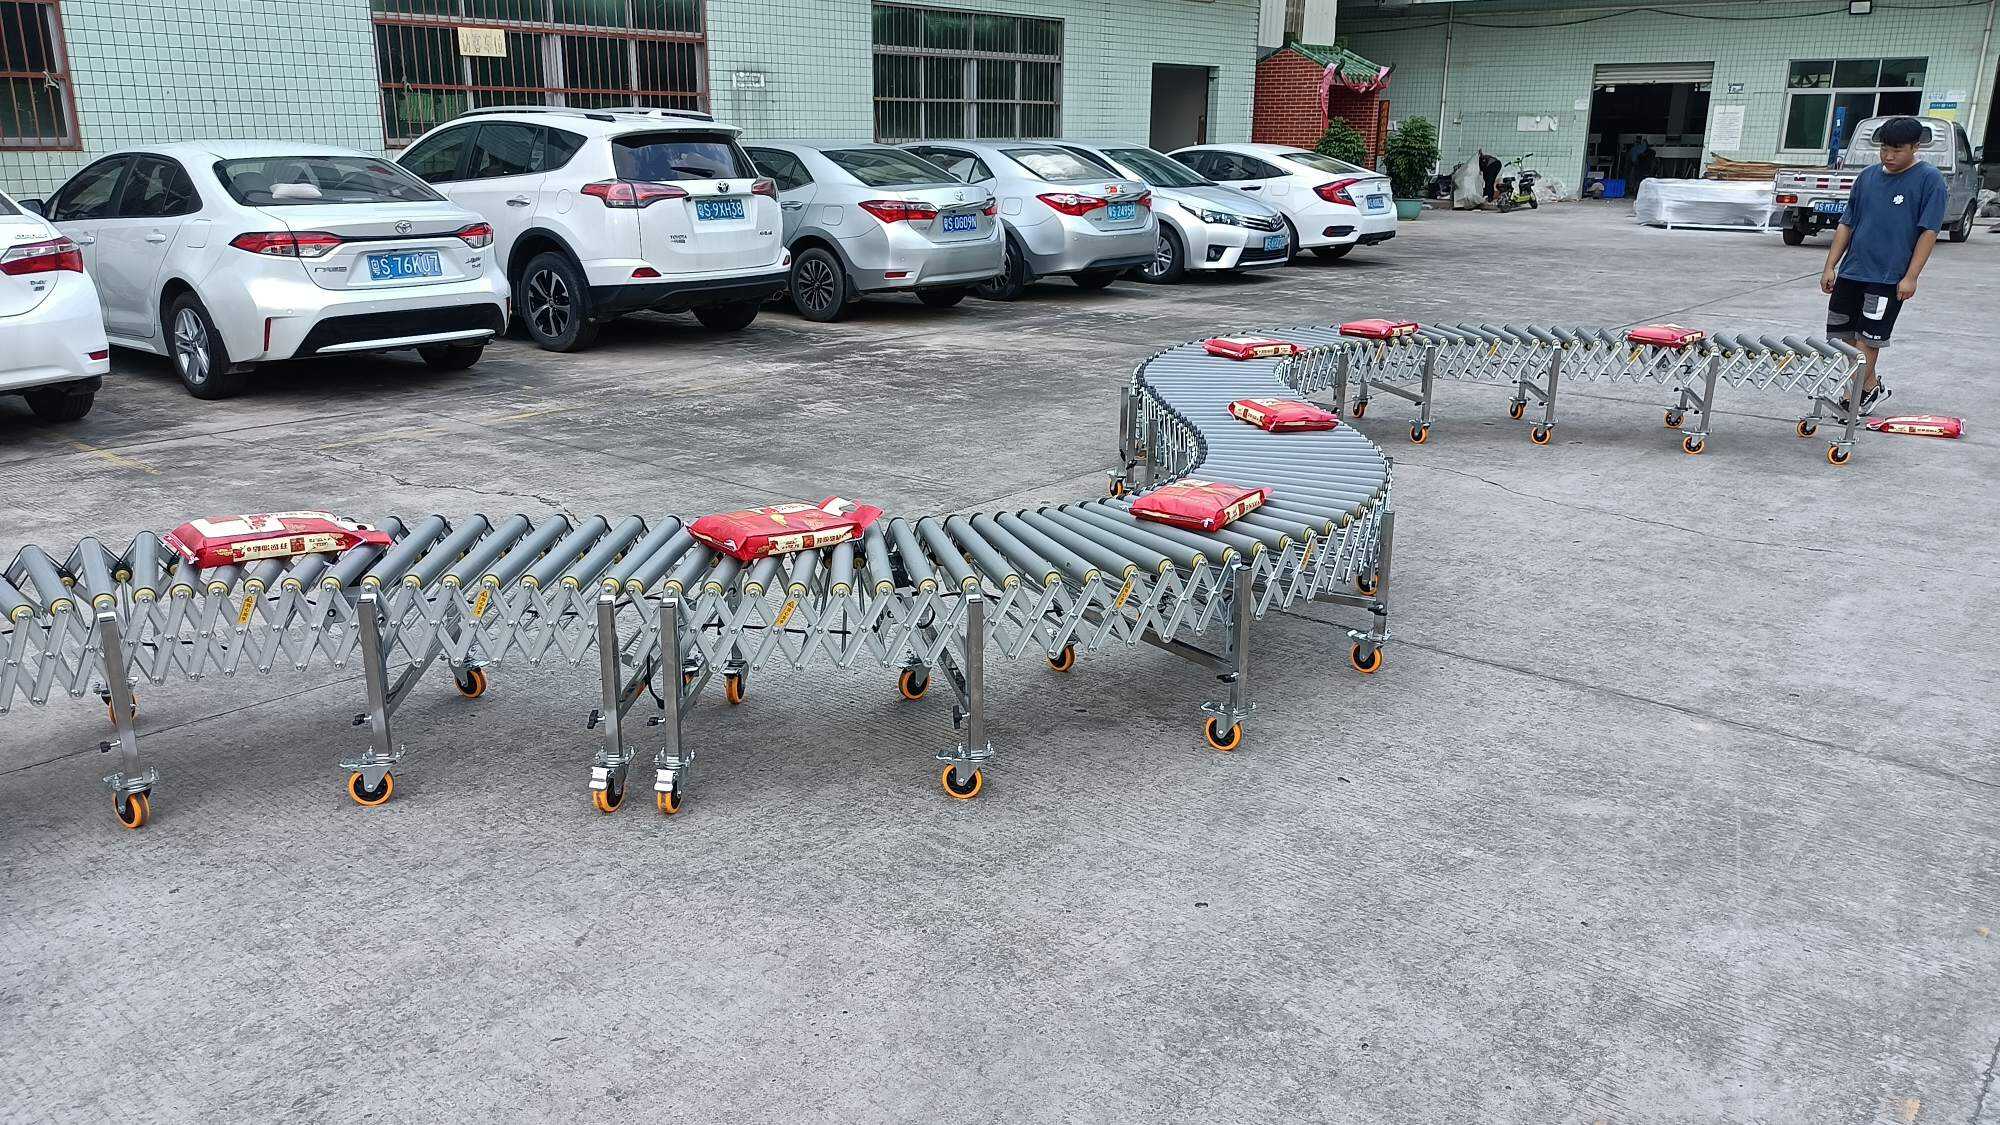
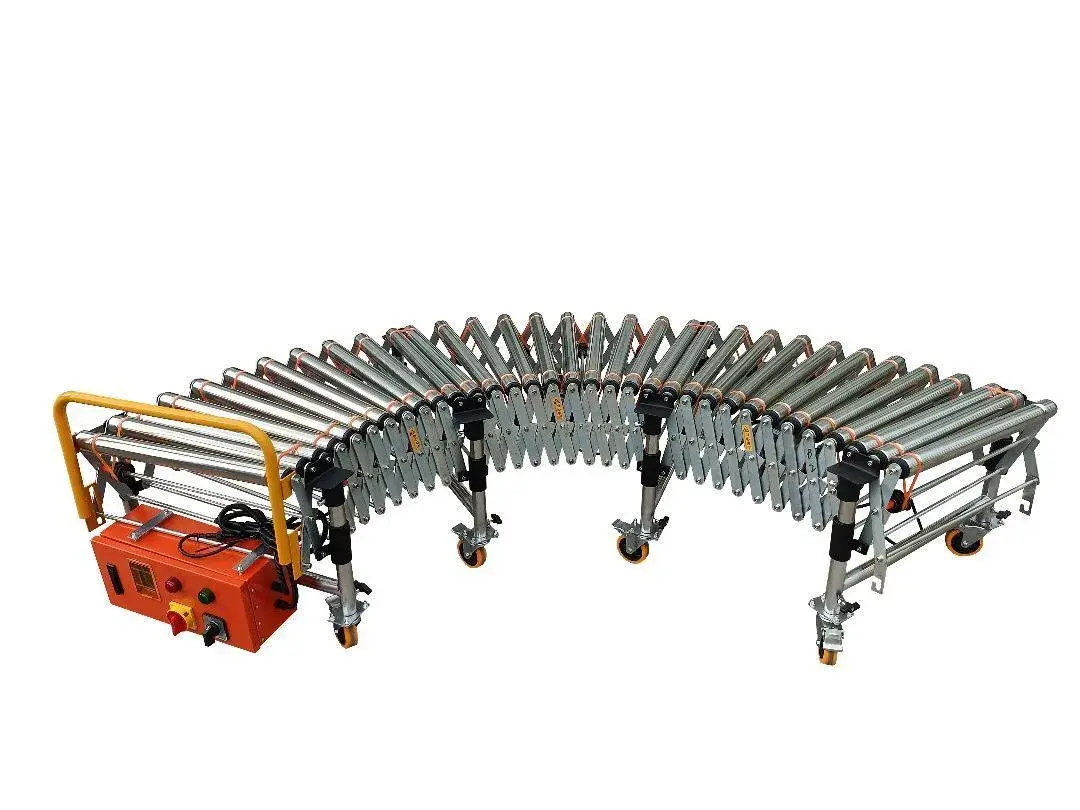
设备布局支持直线输送、圆弧转弯、高低升降对接及多层立体流转,可适应异形车间、错落工位和老旧产线改造等场景。
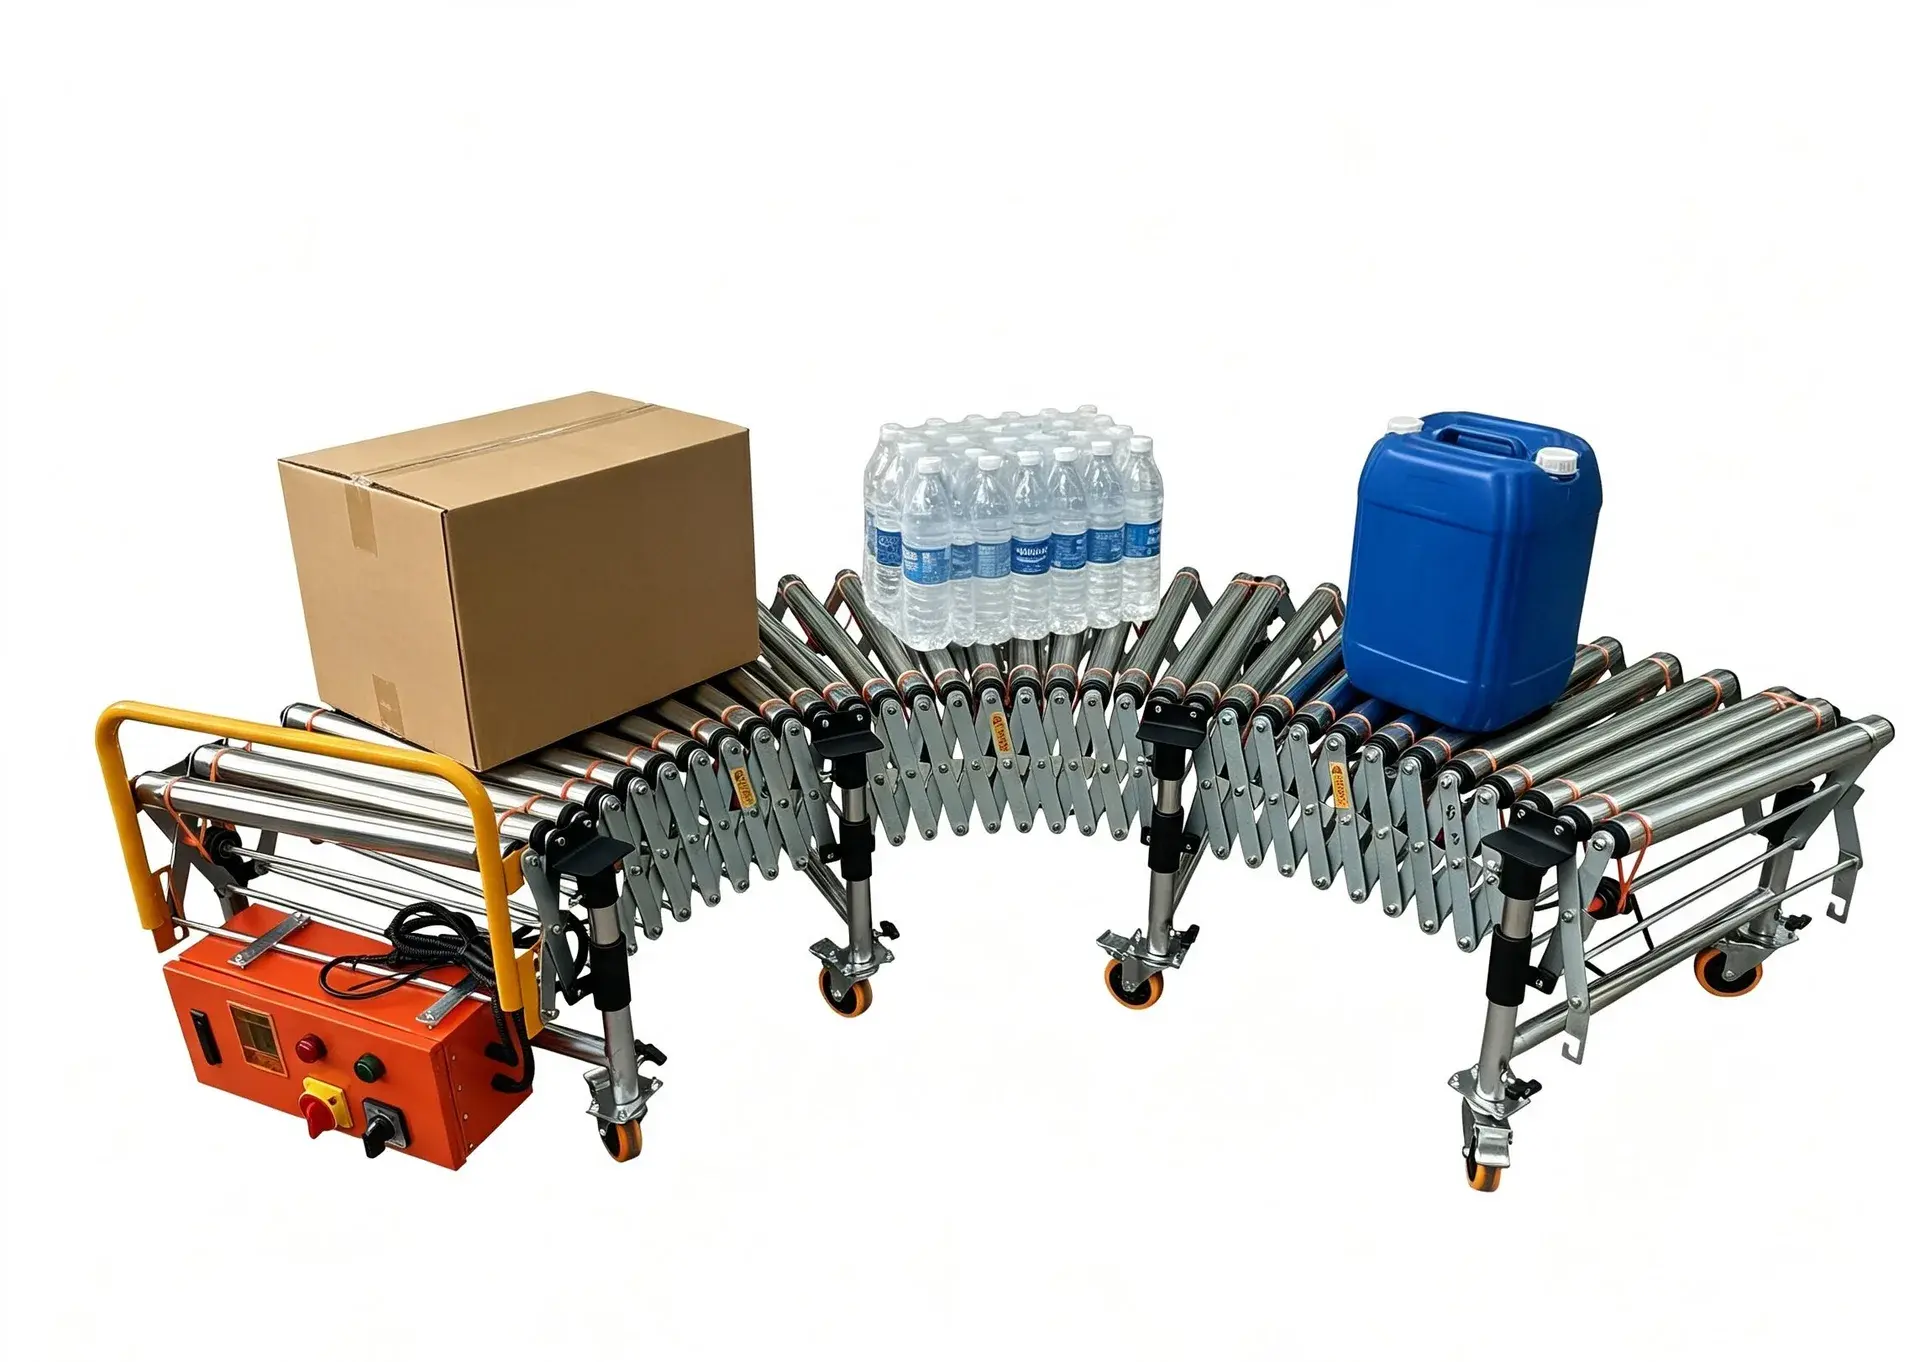
从方案设计到现场落地的完整实施流程
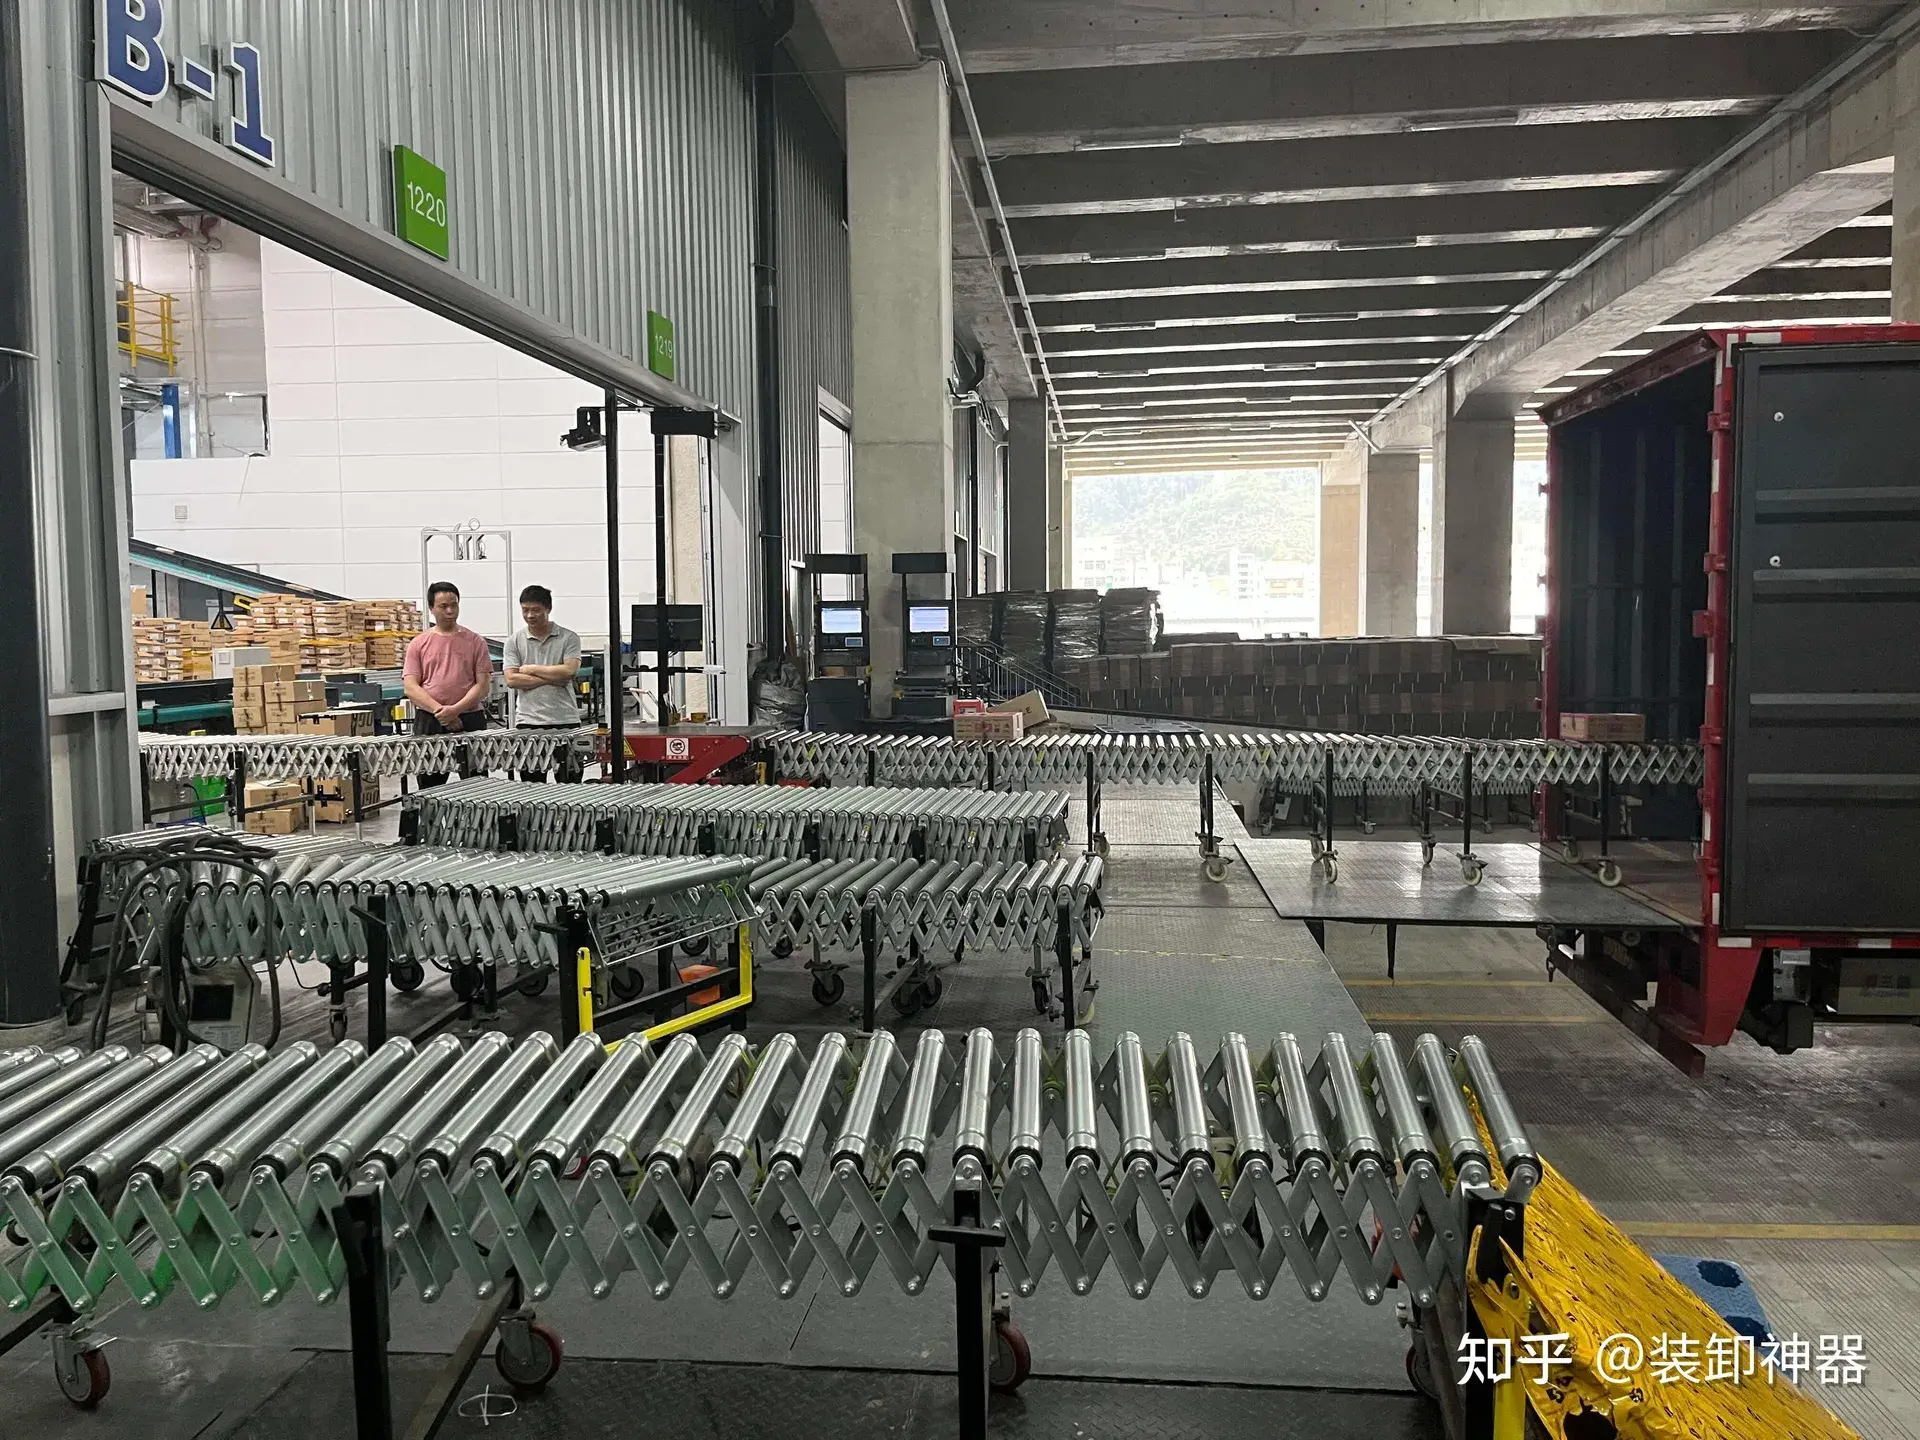
依托耐力输卸的研发与生产能力,动力滚筒线项目可覆盖方案勘测、结构设计、精工生产、现场安装、调试和维保等环节。通过将输送设备与车间通道、工位及产线走向进行匹配,可改善物料堆积、工序卡顿、工位待料和生产脱节等问题。
定制化动力滚筒线落地后,有助于规整车间物流动线、统一生产节拍并提升设备有效稼动率,减少无效产能损耗,为制造企业推进车间物流自动化、精细化和智能化升级提供技术落地方案。